

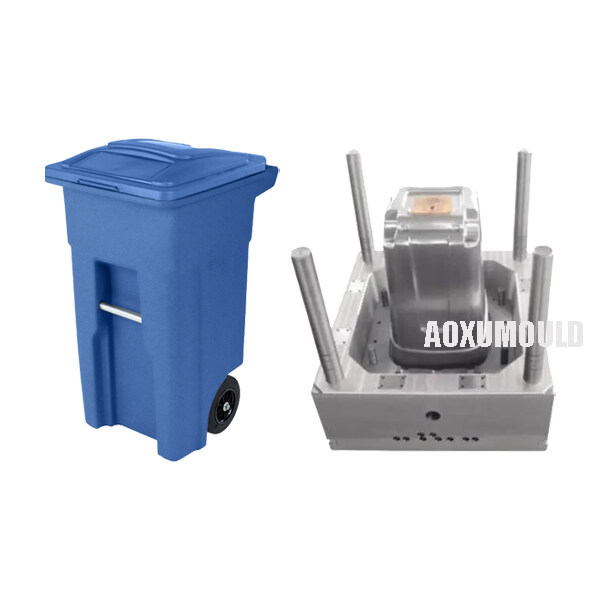
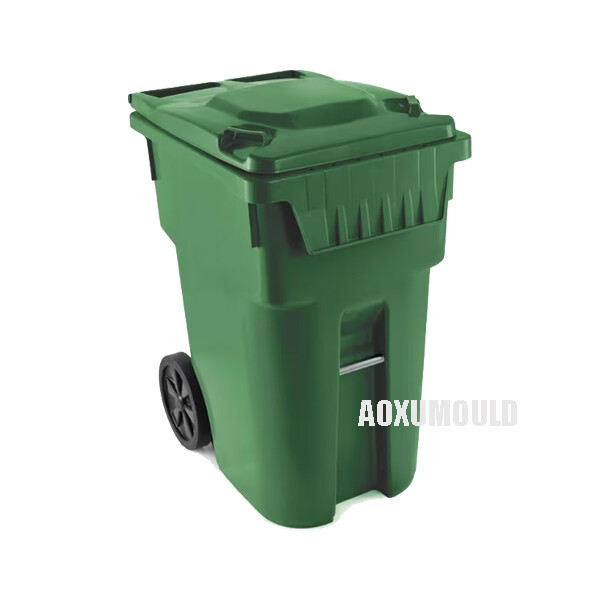
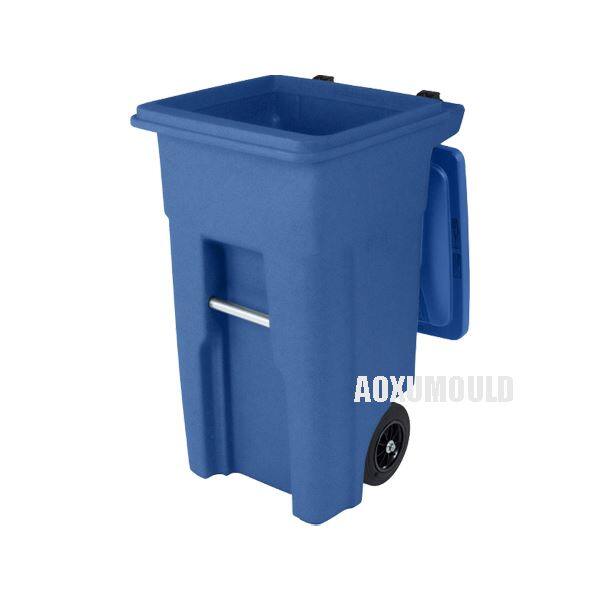
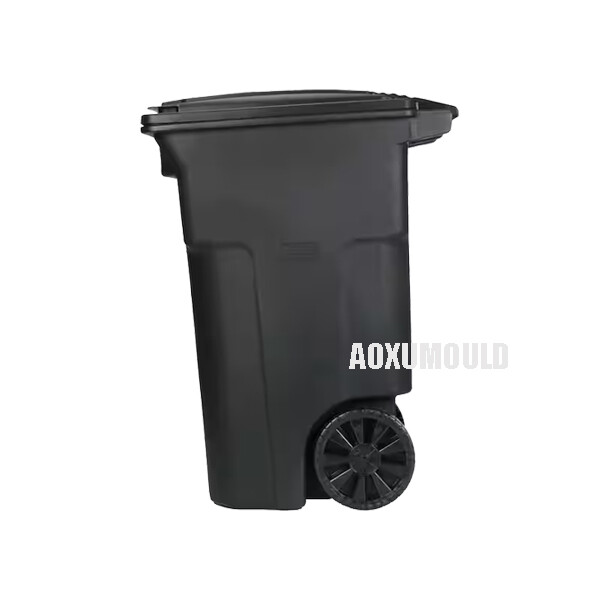
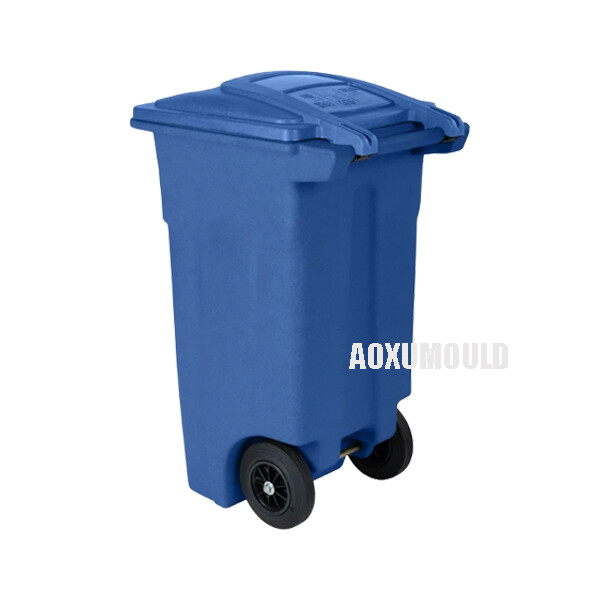
مشخصات قالب
|
نام قالب |
قالب تزریق برای سطل زباله |
|
مواد تولیدی |
HDPE ، پلاستیک |
|
اندازه محصول |
470x550x880mm |
|
ماده قالب برای حفره و . هسته |
P20, 718, 2738 |
|
شماره حفره |
1 حفره |
|
سیستم تزریق |
دونده سرد |
|
دستگاه تزریق مناسب |
1800T |
|
اندازه قالب |
985x900x1250mm |
|
طول عمر قالب |
بیش از 300 ، pcs000 |
|
زمان T1 |
پس از نهایی شدن طراحی ، 55 روز |
چهTypes وCبه مساحتTکهیرسطل MقدیمیWe می تواند ایجاد کند?

ما می توانیم طیف گسترده ای از قالب های سطل زباله را برای رفع نیازهای مختلف تولید کنیم ، از سطل های کوچک خانگی گرفته تا ظروف بزرگ صنعتی . در اینجا تفکیک انواع و ظرفیت هایی که ارائه می دهیم وجود دارد:
1. انواع قالب های سطل زباله
سطل زباله خانگی-سطل های کوچک و متوسط (5-30 لیتر) برای آشپزخانه ها ، حمام ها یا اتاق های خواب.} طرح های مشترک شامل سنسور با پدال ، بدون لمس یا سطل های ساده باز {6.
سطل های تجاری/اداری-سطل های بادوام ، متوسط تا بزرگ (30-100L) با ویژگی هایی مانند ساخت و سازهای سنگین ، مقاومت در برابر آتش یا کنترل بو {3 {}
سطل های بازیافت-قابل تنظیم برای مرتب سازی چند محفظه (کاغذ ، پلاستیک ، شیشه) با درب های رنگی {{2}
سطل زباله های صنعتی-ظرفیت بزرگ (100-500L+) برای کارخانه ها ، بیمارستان ها یا استفاده در فضای باز. اغلب شامل چرخ ها ، درب های سنگین یا طرح های قفل شده {6.
سطل های مخصوص-اشکال سفارشی مانند سطل های گرد ، مربع یا باریک و یا محصولات طاقچه مانند سطل های کمپوست یا ظروف زباله پزشکی.
دامنه ظرفیت2.
کوچک (5-20L) - ایده آل برای میزهای خانه یا دفتر {{2}
متوسط (20-50L) - آشپزخانه استاندارد یا سطل های فضای عمومی .
بزرگ (50-100L)-برای مناطق پر ترافیک مانند رستوران ها یا مدارس {3 {}
فوق العاده بزرگ (100l -1100 l+)-جمع آوری زباله های صنعتی یا شهری.
چگونه می توان قالب تزریق با کیفیت را برای سطل زباله درست کرد؟
1. طراحی قالب را طراحی کنید: اولین قدم برای ایجاد قالب تزریق برای سطل زباله ، طراحی قالب . این شامل تعیین اندازه و شکل سطل سطل زباله است ، و همچنین هر ویژگی خاص یا جزئیاتی که باید در طراحی گنجانیده شود.}}}}}}}}}}}}}
2. مواد را انتخاب کنید: مرحله بعدی انتخاب مواد برای قالب .} قالب های تزریق به طور معمول از فولاد یا آلومینیوم ساخته می شوند ، زیرا این مواد با دوام هستند و می توانند در برابر دمای بالا و فشارهای درگیر در فرآیند قالب سازی تزریق.}}}} مقاومت کنند.
3. قالب را برش داده و شکل دهید: پس از انتخاب طراحی و مواد ، مرحله بعدی برش و شکل دادن قالب . این به طور معمول با استفاده از دستگاه CNC انجام می شود ، که امکان شکل گیری دقیق و دقیق قالب را فراهم می کند .
4. قالب را صیقل دهید: پس از برش و شکل دادن قالب ، برای اطمینان از یک سطح صاف. باید صیقل داده شود.
{{0} the قالب را آزمایش کنید: قبل از شروع فرآیند قالب گیری تزریق ، قالب باید آزمایش شود تا اطمینان حاصل شود که به درستی کار می کند . این شامل اجرای یک چرخه تست با قالب برای بررسی هرگونه مشکل یا نقص.}} است
6. قالب تزریق: پس از آزمایش و تأیید قالب ، برای فرآیند قالب سازی تزریق آماده است. این شامل تزریق پلاستیک مذاب به داخل حفره قالب است ، جایی که خنک می شود و سخت می شود تا محصول سطل سطل نهایی.}}}}}}}}}}}}}}}
چگونه قالب تزریق برای سطل زباله کار می کند؟

1. طراحی قالب و آماده سازی
قالب فولادی سفارشی برای مطابقت با شکل سطل زباله (از جمله دنده ها ، دستگیره ها ، آرم ها و غیره .) .
قالب از دو نیمه تشکیل شده است:
-Core (مرد) سمت -ساختار داخلی . را تشکیل می دهد
-Cavity (زن) طرف -سطح بیرونی . را شکل می دهد
ویژگی هایی مانند پین های اگزکتور ، کانال های خنک کننده و دریچه ها یکپارچه هستند {{0}
2. تغذیه مواد پلاستیکی
گلوله های پلاستیکی (HDPE ، PP یا ABS) در قیف دستگاه قالب گیری تزریق {{0} تغذیه می شوند
گلوله ها خشک می شوند (در صورت لزوم) برای از بین بردن رطوبت ، که می تواند باعث ایجاد نقص . شود
3. ذوب و تزریق
گلوله ها با یک پیچ چرخان به یک بشکه گرم می شوند .
پیچ پلاستیک (در 180-280 درجه ، بسته به ماده) را ذوب می کند و آن را به جلو فشار می دهد {{2}
هنگامی که به اندازه کافی پلاستیکی مذاب جمع می شود ، قوچ های پیچ به جلو با فشار زیاد (500-2 ،000 نوار) ، تزریق پلاستیک به حفره قالب {3 3}
4. خنک کننده و جامد سازی
قالب خنک نگه داشته می شود (از طریق کانال های آب) برای سخت شدن پلاستیک به سرعت (20-60 Sec بسته به ضخامت).
پلاستیک کمی خنک می شود ، بنابراین قالب برای جبران این . طراحی شده است
5. افتتاح قالب و بیرون زدگی
بعد از خنک شدن ، قالب نیمه . جدا می شود
پین یا انفجار هوا سطل زباله را از قالب بیرون می کشد .
قالب دوباره بسته می شود ، و چرخه تکرار می شود (به طور معمول هر 30-90 ثانیه) {{2}
6. پس از پردازش (در صورت لزوم)
پلاستیک اضافی (فلش) از بین می رود .
بعضی از سطل ها ممکن است تحت فرآیندهای ثانویه قرار بگیرند (E . G. ، اضافه کردن پاهای لاستیکی ، برچسب ها یا مونتاژ برای سطل های چند بخشی) .
ویدیوی قالب تزریق را برای سطل زباله امتحان کنید
چراDایزMy Bدرs HخیابانSجوهرMقورها یاWarping؟

1. علائم سینک (خنجر یا افسردگی)
>علل:
بخش های ضخیم بیش از حد آهسته خنک می شوند - پلاستیک در حالی که خنک می شود ، آب های توخالی را ترک می کند (در نزدیکی دنده ها یا دستگیره های ضخیم) .
فشار بسته بندی کافی - پلاستیک کافی برای جبران انقباض {{0} تزریق نشده است
دمای ذوب بالا - پلاستیک بیش از حد گرم می شود زیرا جامد می شود .
زمان خنک کننده کوتاه - سطل قبل از سخت شدن کامل . بیرون می رود
>راه حل ها:
ضخامت دیوار را کاهش دهید - ضخامت یکنواخت را نگه دارید (در حالت ایده آل 2-4 میلی متر برای سطل های HDPE/PP) {{2}
افزایش فشار بسته بندی - به فشار بیشتر مواد به مناطق کوچک شدن . کمک می کند
زمان خنک کننده را تمدید کنید - جلوگیری از خروج زودرس .
مکان دروازه را بهینه کنید - حتی جریان پلاستیکی را به بخش های ضخیم . تضمین می کند
2. Warping (پیچاندن یا خم شدن)
>علل:
خنک کننده ناهموار - یک طرف سریعتر از طرف دیگر خنک می شود و باعث استرس .
طراحی قالب ضعیف - کمبود کانال های خنک کننده در نزدیکی مناطق ضخیم .
دمای بیش از حد قالب - تنش های داخلی را به عنوان مجموعه های پلاستیکی به طور ناموزون . ایجاد می کند
مواد با کیفیت پایین-برخی از پلاستیک های بازیافت شده راحت تر .
>راه حل ها:
بهبود سیستم خنک کننده - کانال های خنک کننده کنفورماسی را در نزدیکی مناطق مشکل اضافه کنید .
دمای قالب را تنظیم کنید - آن را ثابت نگه دارید (به طور معمول 40-80 درجه برای HDPE/PP) .
از پلاستیک مقاوم در برابر پیچ و تاب استفاده کنید-PP پر از شیشه یا HDPE درجه بالا تغییر شکل را کاهش می دهد.
بازپرداخت (پس از پردازش)-سطل های تحت فشار گرما برای رفع تنش های داخلی .
{0}} نکات خاص مواد
سطل های HDPE - در صورت خنک شدن خیلی سریع ، مستعد پیچ زدن است. از دمای قالب متوسط (50-70 درجه) استفاده کنید .
سطل های PP - سفت و سخت تر از HDPE ؛ دنده های ساختاری را اضافه کنید تا از پیچیدن . جلوگیری کنید
سطل های ABS - انقباض بالاتر ؛ نیاز به فشار بسته بندی بالاتر .
اجزای قالب
فولاد

سیستم دونده داغ

قطعات استاندارد

بسته بندی و . تحویل

بازخورد مشتریان

کیSمی توانA MقدیمیBe Rجدا شده؟
1. لباس و آسیب قابل مشاهده
کنده یا فرسایش در حفره قالب (باعث چشمک زدن یا نقص سطح روی سطل ها می شود).
-Corrosion/Pitting (به دلیل رطوبت یا واکنشهای شیمیایی با پلاستیک).
پین های اگزکتور worn (منجر به چسبیدن یا بیرون کشیدن ناهموار).
راه حل: خسارت جزئی گاهی قابل ترمیم است ، اما سایش گسترده نیاز به تعویض دارد .
2. مسائل مربوط به کیفیت ثابت
فلاش رشد شده (نشت پلاستیک اضافی از درزهای قالب).
عدم دقت بعدی (سطل ها دیگر به دلیل پیچ و تاب قالب مشخصات را برآورده نمی کنند) .
نقص سطح (خراش ، پایان کسل کننده یا علائم سینک که بعد از تنظیمات ادامه دارند).
راه حل: اگر با وجود تنظیم فرآیند نقص عود کنید ، قالب ممکن است بیش از حد پوشیده شود .
{{0} inferce راندمان تولید کاهش می یابد
-زمان چرخه طولانی (به دلیل خنک کننده ضعیف یا قطعات چسبنده).
-FREQUENT خرابی (برای تعمیرات یا تمیز کردن).
راه حل: زمان چرخه فعلی را با معیارهای اصلی مقایسه کنید. کندی 15-20 ٪ ممکن است تعویض. را توجیه کند
4. قالب از طول عمر خود فراتر رفته است
|
ماده قالب |
طول عمر مورد انتظار (تعداد عکس) |
|
فولاد از پیش سخت شده |
100 ،000 - 300 ، {3} چرخه |
|
فولاد سخت شده (e . g {{1} ، p20 ، h13) |
500 ، 000 - 1 ، 000 ، {{4} چرخه |
6. هزینه تعمیرات بیش از جایگزینی است
-If maintenance costs >30 ٪ از قیمت قالب جدید ، جایگزینی معمولاً اقتصادی تر است.
تعمیرات فرکانس نرخ خرابی و قراضه را افزایش می دهد.
قانون شست:
تعمیر اگر: آسیب موضعی و قابل تثبیت است (<20% of mold cost).
اگر: سطوح هسته/حفره به طور گسترده تخریب می شوند {{0}
پرسش
>1. چه نوع سطل زباله را می توان با قالب تزریق انجام داد؟
تقریباً هر سطل پلاستیکی ، از جمله:
قوطی زباله خانگی (با یا بدون درب)
سطل های بازیافت (محفظه های رنگی)
سطل های تجاری/صنعتی (سنگین ، چرخ)
سطل های تخصصی (زباله های پزشکی ، کمپوست ، پدال عمل می کنند)
>2. کدام پلاستیک برای سطل زباله بهترین است؟
HDPE (پلی اتیلن با چگالی بالا)-شایع ترین (با دوام ، مقاوم در برابر شیمیایی) {{2}
PP (پلی پروپیلن) - سبک ، انعطاف پذیر (سطل داخلی) .
ABS-حق بیمه ، مقاوم در برابر ضربه (سطل های سطح بالا) .
پلاستیک بازیافت شده-گزینه سازگار با محیط زیست (به پارامترهای قالب بندی تنظیم شده نیاز دارد) .
>3. تفاوت بین قالب های تک حفره و چند حفره چیست؟
تک حفره: 1 سطل در هر چرخه (هزینه پیشرو پایین تر ، تولید کندتر) .
چند حفره (2-8+ سطل/چرخه): خروجی سریعتر اما هزینه قالب بالاتر .
>4. زمان چرخه معمولی برای سطل زباله چیست؟
30-90 ثانیه ، بسته به:
اندازه سطل (بزرگتر=خنک کننده طولانی تر) .
ضخامت دیوار (ضخیم تر=جامد کردن آهسته تر) .
>5. چگونه می توانم قالب تزریق را برای سطل زباله حفظ کنم؟
تمیز کردن منظم (باقیمانده پلاستیک) .
برای جلوگیری از چسبیدن . pins پین های اگزکتور را روغن کاری کنید
برای سایش/آسیب (مخصوصاً دریچه ها و کانال های خنک کننده) . را بازرسی کنید
>6. آیا می توانم قبل از تولید انبوه نمونه ای تهیه کنم؟
بله بسیاری از کارخانه ها ارائه می دهند:
نمونه های اولیه چاپ شده (برای بررسی های طراحی) .
عکس های تست (از قالب واقعی) .


